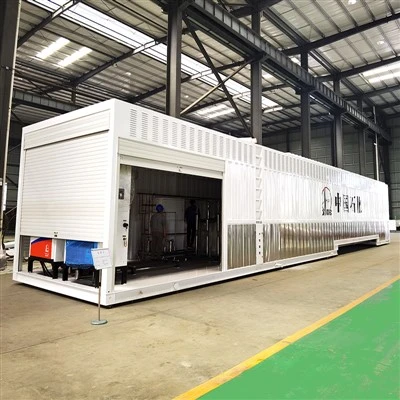
Einführung
Das Natural Gas Pressure Regulation and Metering Skid (PRMS) ist ein integriertes, auf einem Skid montiertes System, das entwickelt wurde, um Hochdruck-Erdgas aus Übertragungsleitungen sicher zu empfangen, es auf einen stabilen Betriebsdruck zu reduzieren und den Volumenstrom genau zu messen.
Produktspezifikationen
|
System |
Technologie |
Standard |
Genauigkeit |
|
Ultraschallmessung |
4-Pfad-/8-Pfad-Ultraschallmessgerät |
AGA-Bericht Nr.9 |
±0,5 % oder besser |
|
Turbinenmessung |
Gasturbinenzähler |
AGA-Bericht Nr.7 |
±0,7 % typisch |
|
Durchflusscomputer |
Doppelt redundanter Durchflussrechner |
AGA 3 / AGA 8 |
Echtzeitberechnung |
|
Messung der Gasqualität |
Online-Gaschromatograph |
ISO 6976 |
Kontinuierlicher BTU-Wert |
|
Druck- und Temperaturkompensation |
RTD-Sensoren + intelligente Sender |
AGA 8 Z-Faktorkorrektur |
Kontinuierliche Korrektur |
|
Kalibrierungssystem |
Externe zertifizierte Flussschleifenkalibrierung |
ISO/IEC 17025 |
Zertifizierter Abweichungsbericht |
Technische Spezifikationen
|
Funktion |
Technische Konfiguration |
Standard / KPI |
Leistung / Limit |
|
Überdruckschutz |
Aktive + Standby-Überwachungsregler + Ventile zuschlagen |
ASME B31.8 Sicherheitsdesignspielraum |
Isolationsreaktion < 2,0 s |
|
Leistung ausschalten- |
Regelventile mit blasendichter -Abdichtung |
ANSI/FCI 70-2 Klasse VI |
Keine Leckage beim Abschalten- |
|
Druckstabilitätskontrolle |
Pilotgesteuertes-Reglersystem |
Interne Kontrolltoleranz |
±1 % Sperrdruck |
|
Anforderungen an die Gasreinheit |
Design mit mehrstufiger Trennung und Pilotenschutz |
Systemkompatibilitätsanforderung |
Für einen stabilen Betrieb wird sauberes, trockenes Gas empfohlen |
|
Gasfiltration |
Duales Multi--Zyklonabscheidersystem |
Partikeltrennungsstandard |
99,9 % Entfernung bis zu 3 Mikrometer |
|
Lärmschutz |
Schalldämmung + Schalldämpfer-Verkleidungssystem |
OSHA-Richtlinie zum Berufslärm |
Weniger als oder gleich 85 dBA bei 1 Meter |
Anwendungen und Branchenanwendungsfälle
Gas-Kraftwerke
Brenngasversorgungsanlagen für Gasturbinen mit bis zu 400 MW reduzieren den Pipelinedruck von 70 bar auf stabile 25 bar.
01
Chemie- und Düngemittelanlagen
Kontinuierliche Speisegaskonditionierung für Ammoniak- und Methanolsynthesekreisläufe innerhalb enger Drucktoleranzen von ±0,1 bar.
02
Schwere Industriebrenner
Durchflussskalierung von 500 Nm³/h bis 12.000 Nm³/h für Stahlwerke und Glaswerke, wodurch Brennerflammenausfälle verhindert werden, indem die Druckstabilität innerhalb von ±5 % gehalten wird.
03
LNG-Regasifizierungsterminals
Hochdruckregulierung und Messung von bis zu 100 bar für Erdgas mit Umgebungstemperatur-vor der kommerziellen Netzeinspeisung.
04
Biomethan-Netzeinspeisung
Niedrig-Durchfluss-, Mittel--Druck-Skids mit integrierten Gaschromatographen für Echtzeitanalysen der Gasqualität, steuerliche Messung und Netzwerkeinspeisung.
05
Technische Anpassung
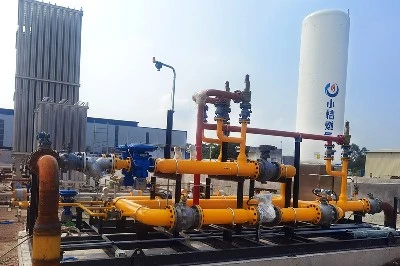
Unser Ingenieurteam liefert innerhalb von 15 Werktagen projektbereite 3D-Strukturmodelle, die den parallelen Fundamentbau und die Überprüfung der Ankerabstände vor der Lieferung ermöglichen.
Werksseitig-programmierte Durchflussrechner kommunizieren nativ über Modbus TCP/IP, Profibus oder Ethernet/IP mit vor-zugeordneten Datenregistern für die direkte DCS-Integration.
Das Skid nutzt eine 100-prozentige Betriebs-/Standby-Konfiguration mit automatischer, SPS--ausgelöster Umschaltung, die aktiviert wird, wenn der Inline-Druck oder die Durchflussabweichung voreingestellte Parameter überschreitet.
Strukturelle Rahmen und Schutzgehäuse sind speziell-so konstruiert, dass sie extremen Umgebungsbedingungen von -40 Grad bis +55 Grad standhalten.
Herstellung und Qualitätskontrolle
Stumpfschweißnähte an Hochdruckgasleitungen werden vor der strukturellen Montage einer vollständigen Röntgenprüfung (RT) gemäß ASME B31.8 unterzogen, die von nach ASME Abschnitt IX und AWS D1.1 zertifizierten Schweißern mit permanenter Stempelidentifizierung für vollständige Rückverfolgbarkeit durchgeführt wird.
Zusammengebaute Rohrleitungsnetze werden hydrostatisch mit dem 1,5-fachen des maximalen Auslegungsdrucks und einer Mindesthaltezeit von 4 Stunden druckgeprüft.
Das QC-Team überprüft Legierungskomponenten und Ventile mit tragbaren RFA-Analysegeräten zur positiven Materialidentifizierung (PMI), um die metallurgische Konformität mit den Mill Test Reports (MTRs) abzugleichen.
Um Korrosion unter der Isolierung (Corrosion Under Insulation, CUI) in Küstenumgebungen zu verhindern, wenden wir SA 2,5 nahezu weißes Metallstrahlen an, gefolgt von einem spezifizierten drei-Schicht-Epoxidharzsystem (insgesamt 320 Mikrometer Trockenschichtdicke), wodurch die Zeit bis zur ersten größeren Wartung (TSFM) auf 10+ Jahre verlängert wird.
Wir erstellen und liefern das schlüsselfertige Qualitätsbuch-mit MTRs, NDT-Protokollen, rückverfolgbaren Schweißkarten, Codeberechnungen und Kalibrierungsblättern-gleichzeitig mit dem Versand der Ausrüstung.
Werksabnahmeprüfung (FAT)
Techniker führen Kaltschleifentests an allen E/A-Punkten zwischen Feldinstrumenten, Magnetventilen und dem zentralen Durchflusscomputerpanel durch, um die Sicherheitslogik und Hoch-/Niederdruckauslösungen zu validieren, bevor der Skid unsere Etage verlässt.
Die pneumatische Leckageprüfung nach-Hydrotest wird unter Verwendung von Stickstoffgas bei maximalem Betriebsdruck durchgeführt, um die Blasendichtheit-zu überprüfen und die örtlichen Vorschriften für diffuse Emissionen einzuhalten.
Unser Qualitätsteam verwendet Laser-Tracker-Scans auf dem fertigen Skid, um die Genauigkeit der Ankerbolzen-Koordinaten zu überprüfen und so Nacharbeiten bei der Ausrichtung vor Ort zu vermeiden.
Elektrische Schaltkreise werden in allen Stromverteilungs- und Erdungsnetzen umfassenden Durchgangs-, Isolationswiderstands- und Hoch-Potentialprüfungen (Hi-Pot) unterzogen.
Compliance und Zertifizierungen
Ein zertifizierter Inhaber der ASME U- (Druckbehälter) und PP- (Druckrohrleitungen) Stempel, die den Einsatz für nordamerikanische Öl- und Gas- sowie Versorgungskapitalprojekte gemäß den ASME-Code-Anforderungen ermöglichen.
Konstruktions- und Herstellungsprozesse entsprechen der Druckgeräterichtlinie 2014/68/EU und unterstützen die CE-Kennzeichnung über Modul H für Gastransport- und -verteilungsanwendungen innerhalb der Europäischen Union.
Schmelzschweißprozesse werden im Rahmen eines nach ISO 3834-2 zertifizierten Schweißqualitätsmanagementsystems kontrolliert, das nachvollziehbare Schweißverfahren und eine dokumentierte Prozesskontrolle für alle druckführenden Baugruppen gewährleistet.
Instrumentierungsschleifen für Notabschaltung (ESD) werden mithilfe von Komponenten implementiert, die gemäß IEC 61508 SIL 2 oder SIL 3 zertifiziert sind, abhängig von der Risikoklassifizierung und den Sicherheitsintegritätsanforderungen des Projekts.
Externen Prüfstellen wie DNV, Lloyd's Register, TÜV und Bureau Veritas wird während definierter Fertigungshaltepunkte vollständiger Zugriff gewährt, unterstützt durch vollständige Fertigungs- und Qualitätsdokumentationspakete.
FAQ
F: Was ist die typische Lieferzeit von der Auftragsbestätigung bis zum Versand?
A: Die Standardvorlaufzeit für die Produktion beträgt je nach Konfiguration und Testumfang 10–14 Wochen. Bei dringenden Projekten können eine teilweise Vormontage und eine beschleunigte FAT-Planung diese Zeit auf etwa 8 bis 10 Wochen verkürzen.
F: Welche Garantiezeit gilt für das PRMS-System?
A: Für das System gilt in der Regel eine Garantie von 18 bis 24 Monaten ab Inbetriebnahme oder 24 Monaten ab Versand, je nachdem, was zuerst eintritt. Für kritische Komponenten wie Regler und Durchflusscomputer gelten separate OEM-Garantiebedingungen.
F: Wie wird das System beim internationalen Versand verpackt und geschützt?
A: Jede Kufe ist auf einem verstärkten Stahl-Exportrahmen befestigt und mit einer Korrosionsschutzfolie und einer Feuchtigkeitsbarrierefolie geschützt. Empfindliche Instrumente werden bei Bedarf zusätzlich stoß-gelagert und vakuumversiegelt-.
F: Welche Zahlungsbedingungen werden normalerweise für internationale Bestellungen akzeptiert?
A: Standardbedingungen sind 30 % Vorauszahlung und 70 % Restbetrag vor Versand nach FAT-Genehmigung. Für langfristige Partner können auch LC-at-Sight- oder meilensteinbasierte-Zahlungsstrukturen vereinbart werden.
F: Wie lange dauert die-Installation und Inbetriebnahme vor Ort normalerweise?
A: Die typische Installation dauert je nach Pipeline-Bereitschaft und Standortbedingungen 5–10 Tage. Die vollständige Inbetriebnahme einschließlich Schleifenprüfungen und Kalibrierung erfordert in der Regel weitere 3–5 Tage.
F: Welche Art von After-Sales-Support ist nach der Inbetriebnahme verfügbar?
A: Technischer Remote-Support ist innerhalb von 24 Stunden für die Fehlerbehebung und Systemdiagnose verfügbar. Bei Bedarf erfolgt die Entsendung eines Technikers vor Ort in der Regel innerhalb von 3–7 Werktagen.
F: Wie oft muss das System kalibriert oder überprüft werden?
A: Durchflussmesssysteme werden grundsätzlich alle 12 Monate zur Kalibrierung empfohlen. Bei hochwertigen fiskalischen Messanwendungen entscheiden sich einige Betreiber für Verifizierungszyklen von 6 bis 9 Monaten.
F: Sind Ersatzteile für den Langzeitbetrieb-verfügbar?
A: Kritische Ersatzteile wie Sensoren, Regler und Ventilsätze werden mit einer Lieferverpflichtung von mindestens 10 Jahren gewartet. Notfall-Ersatzkits können für gängige Konfigurationen innerhalb von 72 Stunden versandt werden.
F: Kann das System in bestehende Steuerungs- oder SCADA-Systeme integriert werden?
A: Ja, es unterstützt standardmäßige industrielle Kommunikationsprotokolle und kann direkt auf die meisten DCS/SCADA-Plattformen abgebildet werden. Vorgefertigte Daten-Tags verkürzen die Integrationszeit während der Inbetriebnahme.
Beliebte label: Erdgas-Druckregelung und Messanlage, Hersteller von Erdgas-Druckregelung und Messanlage in China